“Soluções personalizadas de prensas hidráulicas” é uma daquelas frases que significa algo um pouco diferente em cada fábrica que a utiliza. Para uma planta, significa uma placa grande o suficiente para acomodar um molde que cresceu duas vezes desde a citação original. Por outro lado, significa uma prensa que mantém o vácuo, porque a peça deve estar livre de ar preso. Por um terço, significa que a imprensa tem de falar com um robô, um transportador e o próprio sistema de produção da fábrica, sem um ser humano no meio.
Construímos equipamentos de conformação hidráulica para duas indústrias muito diferentes, borracha e materiais de fricção, e isso nos deu uma visão bastante prática do assunto. O trabalho personalizado quase nunca começa com um desenho. Tudo começa com uma peça, um material e uma meta de produção, e a máquina é projetada de trás para frente a partir daí.
O que "Personalizado" realmente cobre
Na prática, a personalização em um projeto de prensa hidráulica geralmente ocorre em um ou mais dos quatro locais:
- Geometria de conformação: tonelagem, tamanho da placa, luz natural, curso e número de aberturas, dimensionadas de acordo com o molde e a peça e não com uma página de catálogo.
- Controle de processo: zonas de aquecimento, uniformidade de temperatura na placa, vácuo ou desgaseificação, rampa de pressão e tempo de cura.
- Manuseio do molde: como o molde é carregado, puxado, transferido e resfriado, o que é importante quando a prensa funciona mais do que alguns ciclos por hora.
- Automação: alimentação, descarga, corte, inspeção e coleta de dados, seja como célula autônoma ou integrada a uma linha existente.
A maioria das máquinas personalizadas de sucesso não são exóticas. Eles são uma plataforma padrão com duas ou três dessas áreas deliberadamente reprojetadas e todo o resto deixado de lado para que as peças de reposição e o serviço permaneçam simples.
Duas famílias de produtos, uma plataforma hidráulica
Como nossa linha se divide em processamento de borracha e processamento de materiais de fricção, frequentemente a descrevemos como uma plataforma hidráulica com dois kits de ferramentas diferentes aparafusados a ela.
Equipamento de vulcanização e injeção de borracha
No lado da borracha, a linha vai desde prensas de vulcanização de placas, passando por máquinas de vulcanização a vácuo de borracha, até máquinas de moldagem por injeção horizontais. Além dos modelos de uso geral, construímos máquinas em torno de produtos específicos: isoladores de pára-raios, bainhas de cabos retráteis a frio, corpos de válvulas, rolhas de borracha médica, cápsulas e tiras de limpeza. Cada um tem suas peculiaridades, seja uma cura longa, um composto que queima facilmente ou um molde que deve ser evacuado antes que o material flua.
Se a sua peça estiver entre essas categorias, a conversa sobre dimensionamento geralmente começa com capacidade, pressão e layout da placa, que é abordado com mais profundidade em nosso guia para especificações da máquina de vulcanização de borracha .
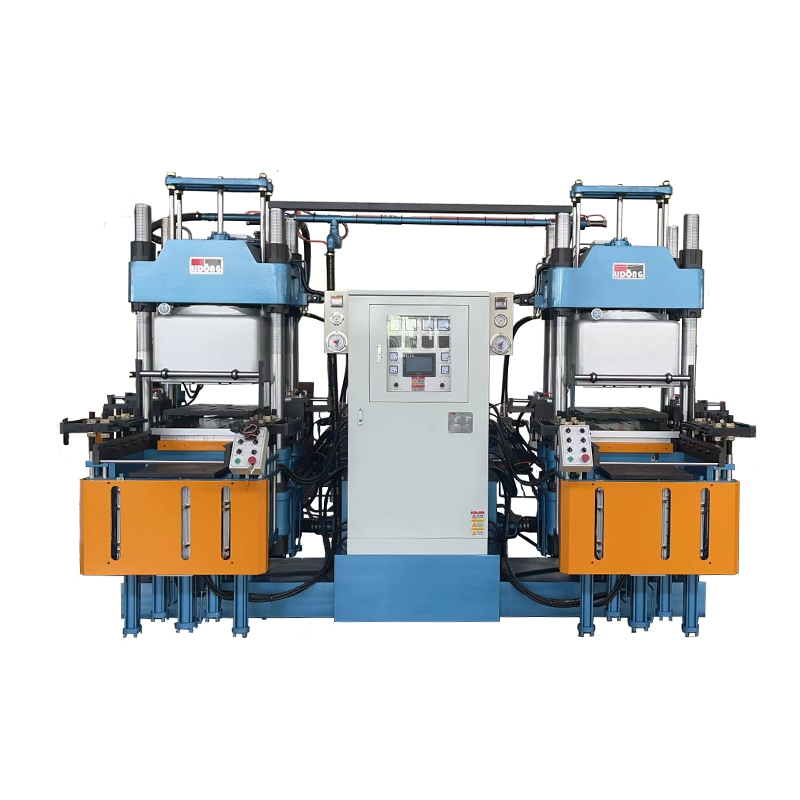 Máquina de vulcanização a vácuo de borracha A máquina de vulcanização a vácuo de borracha é um tipo de equipamento especialmente utilizado para vulcanizar produtos de borracha. Pode melhorar a qualidade do produto, controlar o processo de vulcanização,... Ver Produto →
Pastilhas de freio e prensas de material de fricção
O lado do atrito é organizado em torno da aplicação: pastilhas de freio a disco de automóveis, pastilhas de freio a tambor, sapatas de freio, pastilhas de ônibus e motocicletas, pastilhas de bicicletas, pastilhas de máquinas de engenharia, formulações à base de cobre, pastilhas de trilhos de alta velocidade e sapatas de freio de trem. Ao lado delas estão as máquinas de processo, prensagem a frio e pré-prensagem, que funcionam antes ou depois da prensa principal em uma linha de pastilhas de freio.
O material de fricção é mais um problema de pó do que de borracha. O aprisionamento de ar, a variação de densidade na almofada e o desgaste das ferramentas decidem se uma prensa é boa o suficiente e também são o que impulsionam um projeto em direção a uma especificação personalizada.
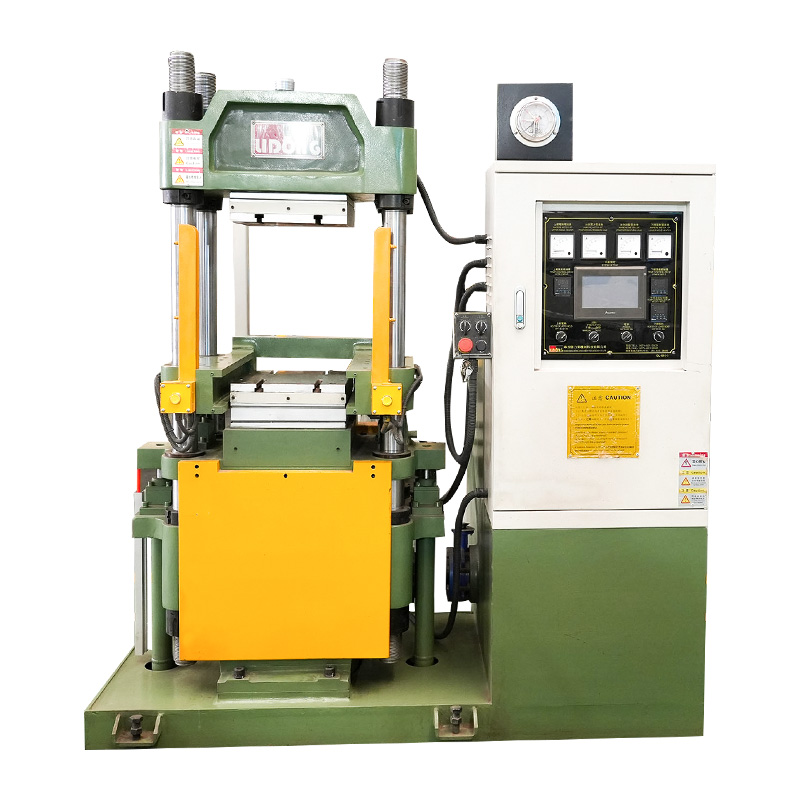 Máquina de prensa de pastilhas de freio a disco para carro para produção de material de fricção Máquina de moldagem por prensagem a quente hidráulica para pastilhas de freio automotivo, oferecendo controle PLC, pressão personalizável de 300T a 500T e produção estável e de alta eficiência para projetos de materiais de fricção. Ver Produto →
Os parâmetros que decidem o design
Quando conversamos com o engenheiro de processo de um cliente, as mesmas perguntas surgem em quase todos os projetos. A tabela abaixo é a versão resumida dessa conversa.
| Ponto de decisão | O que olhamos | Resultado personalizado típico |
|---|---|---|
| Tonelagem e placa | Área projetada, densidade do material, pressão necessária por centímetro quadrado | Estrutura e placa maiores, maior força de fixação |
| Aquecimento | Curva de cura, espessura da peça, objetivo do ciclo | Múltiplas zonas, controle independente do cilindro |
| Vácuo e desgaseificação | Risco de aprisionamento de ar, acabamento superficial, tolerância a vazios | Câmara de vácuo, sequência de fechamento escalonada |
| Manuseio de moldes | Peso do molde, frequência de troca, disponibilidade de mão de obra | Transferência automática de moldes, braçadeiras de troca rápida |
| Automação | Alvo de saída, equipamento upstream e downstream | Carregamento robótico, integração de linha, registro de dados |
| Formulário material | Composto de borracha, mistura de pó, folha ou pré-forma | Diferentes arranjos de alimentação e pré-formação |
Nada disso pode ser resolvido a partir de um catálogo. Uma prensa superdimensionada em tonelagem, mas subdimensionada em aquecimento, ainda irá descartar peças, e uma prensa com excelente aquecimento, mas com troca lenta de molde, não atingirá o número de produção que justificou o investimento.
Quando a automação pertence ao escopo
A automação é a parte de um projeto de prensa hidráulica personalizada que na maioria das vezes é superespecificada ou completamente ignorada. Nossa regra é simples: automatize a etapa que é fisicamente difícil, perigosa ou inconsistente e deixe o resto manual até que o volume o justifique.
Dois exemplos surgem constantemente. Na produção de borracha, a transferência automática de moldes faz sentido quando uma prensa opera muitas peças diferentes e a troca consome o turno. Na produção de materiais de fricção, o manuseio robótico faz sentido quando o peso e o posicionamento das pastilhas devem ser idênticos da primeira à décima milésima peça. Onde o volume é alto o suficiente, a automação e a prensa são projetadas juntas, porque adaptar uma carregadeira em uma prensa que nunca foi preparada é caro e raramente elegante.
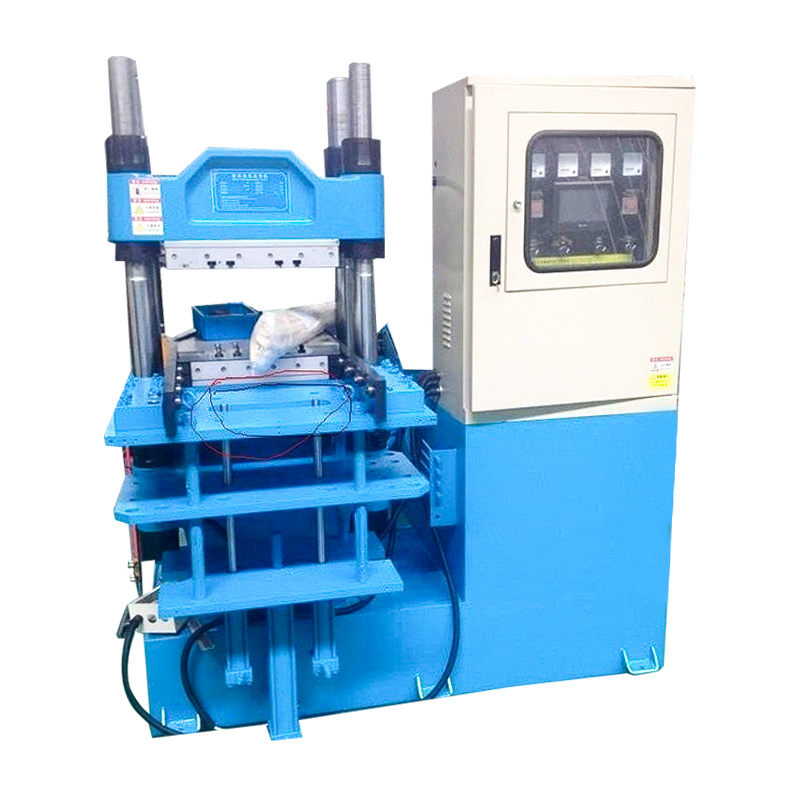 Prensa vulcanizadora de transferência automática de moldes para peças de borracha Prensa de vulcanização de borracha com entrada/saída automática de molde e capacidade de molde multicamadas, adequada para peças de borracha onde a troca e o manuseio consistente são importantes. Ver Produto →
Como um projeto personalizado avança
- Revisão de peças e processos. Observamos o desenho, o material e o ciclo alvo e perguntamos o que o processo atual faz de errado.
- Rascunho de especificação. Tonelagem, cilindro, aquecimento, vácuo, manuseio de moldes e automação são escritos como números, não como adjetivos.
- Teste e validação. Quando o material não é familiar, as amostras são prensadas para confirmar a cura ou a densidade antes do corte da estrutura.
- Testes de construção e fábrica. A máquina é montada, aquecida e opera sob carga antes do envio, sempre que possível com o molde do cliente.
- Instalação e treinamento. Os operadores aprendem os parâmetros, os intertravamentos de segurança e a rotina de manutenção de seus próprios equipamentos.
As etapas um e dois são onde um projeto é ganho ou perdido. Uma especificação clara sobre o que a máquina deve produzir é muito mais útil do que uma que simplesmente lista características.
Perguntas que vale a pena fazer antes de se comprometer
- Qual é a pressão real por centímetro quadrado na peça, e não apenas a tonelagem da prensa?
- Quão uniforme é a temperatura da placa em toda a área de trabalho e como ela é medida?
- O vácuo é necessário para todos os moldes ou apenas para os difíceis?
- Quem fornece o molde e quem é o responsável se o molde e a prensa não concordarem?
- Quanto custa uma troca de molde em tempo e quem a executa?
- Que peças sobressalentes e suporte ainda estarão disponíveis daqui a três anos?
Essas questões não são contraditórias. São as mesmas que nossos próprios engenheiros levantam durante uma revisão, e um fornecedor que as responde sem hesitação geralmente já construiu a máquina antes.
Trabalhando com um construtor em vez de um catálogo
As soluções personalizadas de prensas hidráulicas são, em última análise, uma conversa entre as pessoas que fabricam a peça e as pessoas que fabricam a máquina. Quanto mais específica for a conversa, menos orçamento será investido em recursos que ninguém usa.
Construímos equipamentos de vulcanização e injeção e prensas de materiais de fricção, e assumimos projetos fora do padrão quando uma máquina padrão realmente não dá conta do recado. Se você quiser ver as plataformas nas quais essas personalizações se baseiam, comece com nossa linha de máquinas , ou envie-nos um desenho da peça e um tempo de ciclo alvo e diremos honestamente se ela precisa de uma prensa personalizada ou simplesmente de uma configuração melhor em uma prensa padrão.